1. การเรียงลำดับเซลล์
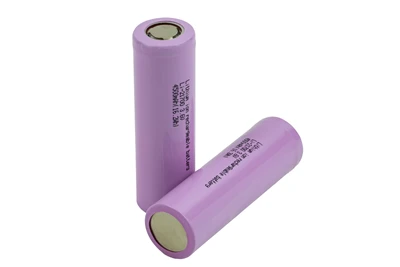
นี่เป็นขั้นตอนสำคัญขั้นแรกเพื่อให้แน่ใจว่าแบตเตอรี่ PACK มีความสม่ำเสมอ เซลล์แต่ละเซลล์ผ่านการทดสอบอย่างเข้มงวดสำหรับตัวชี้วัดสำคัญหลายตัว ได้แก่:
ความจุ: วัดโดยใช้อุปกรณ์ระดับมืออาชีพเพื่อให้แน่ใจว่าความจุพลังงานของแต่ละเซลล์ตรงตามข้อกำหนดการผลิต
แรงดันไฟฟ้า: ตรวจพบเพื่อคัดกรองเซลล์ที่มีแรงดันไฟฟ้าผิดปกติ (สูงหรือต่ำเกินไป) ซึ่งอาจส่งผลต่อประสิทธิภาพโดยรวมของก้อนแบตเตอรี่
ความต้านทานภายใน: ทดสอบเพื่อหลีกเลี่ยงเซลล์ที่มีความต้านทานภายในสูงเกินไป ซึ่งอาจทำให้การกระจายกระแสไม่สม่ำเสมอและการสะสมความร้อนระหว่างการชาร์จและการคายประจุ
ลักษณะที่ปรากฏ: ตรวจสอบด้วยตนเองหรือด้วยวิชันซิสเต็มเพื่อดูข้อบกพร่อง เช่น รอยขีดข่วน รอยนูน การรั่วไหล หรือการเสียรูปบนพื้นผิวเซลล์
ความสอดคล้อง: เซลล์ถูกจัดประเภทและจัดกลุ่มตามตัวบ่งชี้ข้างต้น เลือกเฉพาะเซลล์ที่มีพารามิเตอร์ที่มีความสอดคล้องสูงสำหรับการประกอบครั้งต่อไป เพื่อป้องกันประสิทธิภาพลดลงหรือความเสี่ยงด้านความปลอดภัยของชุดแบตเตอรี่เนื่องจากความแตกต่างอย่างมากระหว่างเซลล์
2. การประกอบโมดูล
หลังจากการคัดแยกเซลล์ เซลล์ที่ผ่านการรับรองจะถูกประกอบเป็นโมดูลแบตเตอรี่ตามข้อกำหนดการออกแบบด้านแรงดันไฟฟ้าและความจุ การดำเนินงานหลัก ได้แก่ :
อนุกรม-การเชื่อมต่อแบบขนาน: เซลล์เชื่อมต่อแบบอนุกรม (เพื่อเพิ่มแรงดันไฟฟ้า) หรือแบบขนาน (เพื่อเพิ่มความจุ) ในการจัดเรียงที่กำหนดไว้ล่วงหน้า (เช่น เมทริกซ์จัตุรัส อาร์เรย์ทรงกระบอก) เพื่อสร้างโครงสร้างพื้นฐานของโมดูล
การตรึงเซลล์: ใช้อุปกรณ์จับยึด ฉากยึด หรือวัสดุประสานเพื่อยึดเซลล์ในกรอบโมดูล ป้องกันการเคลื่อนตัวของเซลล์ที่เกิดจากการสั่นสะเทือนหรือการกระแทกระหว่างการใช้งาน
การติดตั้งตัวแยก: ตัวแยกฉนวน (มักทำจากวัสดุเช่น PP หรือ PE) จะถูกวางไว้ระหว่างเซลล์ที่อยู่ติดกันเพื่อหลีกเลี่ยงการลัดวงจรที่เกิดจากการสัมผัสกันระหว่างเซลล์
แผ่นเชื่อมต่อและการรวม BMS: ติดตั้งแผ่นเชื่อมต่อโลหะ (เช่นทองแดงหรืออลูมิเนียม) เพื่อรับรู้การส่งกระแสไฟฟ้าระหว่างเซลล์ ในเวลาเดียวกัน ให้เชื่อมต่อ Cell Monitoring Unit (CMU) ของระบบจัดการแบตเตอรี่ (BMS) เข้ากับเซลล์เพื่อเตรียมพร้อมสำหรับการตรวจสอบพารามิเตอร์ในภายหลัง
3. การเชื่อมและการเชื่อมต่อ
ลิงค์นี้ส่งผลโดยตรงต่อการนำไฟฟ้าและความเสถียรทางโครงสร้างของโมดูลแบตเตอรี่ กระบวนการเชื่อมและข้อกำหนดทั่วไปมีดังนี้:
กระบวนการเชื่อม: เลือกกระบวนการที่เหมาะสมตามประเภทเซลล์และวัสดุแผ่นเชื่อมต่อ:
การเชื่อมแบบจุด: ใช้กันอย่างแพร่หลายสำหรับเซลล์ทรงกระบอก โดยมีข้อดีคือมีความรวดเร็วและต้นทุนต่ำ แต่ต้องมีการควบคุมกระแสการเชื่อมและแรงดันอย่างเข้มงวดเพื่อหลีกเลี่ยงไม่ให้เปลือกเซลล์เสียหาย
การเชื่อมด้วยเลเซอร์: เหมาะสำหรับเซลล์แพ็คสี่เหลี่ยมจัตุรัสและอ่อน- ซึ่งมีความแม่นยำในการเชื่อมสูง ความแข็งแรงของข้อต่อที่แข็งแกร่ง และความต้านทานต่อการสัมผัสต่ำ ซึ่งสามารถลดการสูญเสียพลังงานในระหว่างการส่งกระแสไฟได้อย่างมีประสิทธิภาพ
การเชื่อมด้วยคลื่นเสียงความถี่สูง: ส่วนใหญ่ใช้สำหรับเชื่อมต่อแท็บเซลล์แพ็คแบบอ่อน- โดยใช้การสั่นสะเทือนความถี่สูง-เพื่อให้เกิดการเชื่อมโลหะในสถานะของแข็ง-โดยไม่มีอุณหภูมิสูง จึงช่วยปกป้องอิเล็กโทรไลต์ของเซลล์
ข้อกำหนดด้านคุณภาพ: หลังการเชื่อม ให้ตรวจสอบข้อต่อเพื่อหาข้อบกพร่อง เช่น การเชื่อมผิดพลาด การเชื่อมด้วยความเย็น หรือรอยแตกร้าว วัดความต้านทานการสัมผัสของข้อต่อเพื่อให้แน่ใจว่าอยู่ภายในช่วงการออกแบบ (โดยปกติจะน้อยกว่า 5mΩ) เพื่อป้องกันความร้อนสูงเกินไปในท้องถิ่นที่เกิดจากความต้านทานที่มากเกินไป
4. การห่อหุ้มสิ่งที่แนบมา
กล่องหุ้มนี้ให้การปกป้องทางกล การปิดผนึกด้านสิ่งแวดล้อม และช่องกระจายความร้อนสำหรับโมดูลแบตเตอรี่ และการทำงานหลัก ได้แก่:
การเลือกตัวเครื่อง: เลือกตัวเครื่องที่ทำจากวัสดุ เช่น อลูมิเนียมอัลลอยด์ สแตนเลส หรือพลาสติกวิศวกรรม (เช่น ABS, PC) ตามสถานการณ์การใช้งาน (เช่น ยานยนต์ การจัดเก็บพลังงาน) แนะนำให้ใช้โครงอะลูมิเนียมอัลลอยด์เนื่องจากมีน้ำหนักเบาและประสิทธิภาพการกระจายความร้อนที่ดี
การปิดผนึกและการดูดซับแรงกระแทก: ติดตั้งปะเก็นยางกันน้ำหรือปะเก็นโฟมที่ข้อต่อของตัวเครื่องเพื่อให้ได้ระดับการกันน้ำและกันฝุ่นที่ IP67 หรือ IP68 วางวัสดุดูดซับแรงกระแทก- (เช่น โฟม EVA) ระหว่างโมดูลและกรอบหุ้มเพื่อลดผลกระทบของการสั่นสะเทือนภายนอกต่อเซลล์
การติดตั้งโครงสร้างการกระจายความร้อน: หากชุดแบตเตอรี่ใช้การจัดการความร้อนแบบแอคทีฟ (เช่น การระบายความร้อนด้วยของเหลวหรือการระบายความร้อนด้วยอากาศ) ให้ติดตั้งท่อกระจายความร้อน พัดลม หรือตัวระบายความร้อนในตู้ และตรวจดูให้แน่ใจว่าส่วนประกอบการกระจายความร้อนและโมดูลมีความแน่นพอดี เพื่อปรับปรุงประสิทธิภาพการถ่ายเทความร้อน
5. การทดสอบและการตรวจสอบคุณภาพ
นี่คือการประเมินที่ครอบคลุมของชุดแบตเตอรี่ที่ประกอบขึ้นเพื่อกำจัดผลิตภัณฑ์ที่มีข้อบกพร่อง รายการทดสอบหลัก ได้แก่ :
การทดสอบการทำงาน:
การทดสอบฟังก์ชัน BMS: ตรวจสอบว่า BMS สามารถตรวจสอบพารามิเตอร์ต่างๆ เช่น แรงดันไฟฟ้าของเซลล์ กระแส และอุณหภูมิได้ตามปกติหรือไม่ ฟังก์ชันการป้องกันการทดสอบ (การชาร์จไฟเกิน, การคายประจุเกิน-, กระแสไฟเกิน-, เกิน-อุณหภูมิ) เพื่อให้แน่ใจว่าจะตัดการทำงานได้ทันเวลาเมื่อมีสภาวะผิดปกติเกิดขึ้น
การทดสอบฉนวนแรงดันไฟฟ้าสูง-: ใช้เครื่องทดสอบความต้านทานฉนวนเพื่อตรวจจับประสิทธิภาพของฉนวนระหว่างวงจรแรงดันไฟฟ้าสูง-ของ PACK และกล่องหุ้ม โดยกำหนดให้ความต้านทานของฉนวนต้องมากกว่า 100MΩ ภายใต้แรงดันไฟฟ้าทดสอบที่กำหนด (ปกติคือ 500V หรือ 1000V)
การทดสอบอายุ: วางแบตเตอรี่ PACK ไว้ในห้องที่มีอุณหภูมิและความชื้นคงที่ ดำเนินการรอบการคายประจุ 5-10 รอบ (จำลองสภาพการใช้งานจริง) และตรวจสอบอัตราการลดทอนความจุและความเสถียรของแรงดันไฟฟ้า เพื่อคัดแยกผลิตภัณฑ์ที่มีประสิทธิภาพรอบแรกต่ำ
การทดสอบความจุ: ชาร์จ PACK จนเต็มความจุที่กระแสไฟฟ้าที่ระบุ (ปกติคือ 0.2C) จากนั้นคายประจุไปที่แรงดันไฟฟ้าตัด-ที่กระแสไฟเดียวกัน แล้วคำนวณความจุจริง เฉพาะผลิตภัณฑ์ที่มีกำลังการผลิตจริงถึง 95% หรือมากกว่าของกำลังการผลิตที่กำหนดเท่านั้นจึงจะถือว่ามีคุณสมบัติเหมาะสม
การทดสอบความสามารถในการปรับตัวต่อสิ่งแวดล้อม: สำหรับสถานการณ์การใช้งานพิเศษ ให้ทำการทดสอบ เช่น การทดสอบสมรรถนะสูง-อุณหภูมิสูง (60-85 องศา ) อุณหภูมิต่ำ (-20--40 องศา ) การทดสอบการสั่นสะเทือน และการทดสอบแรงกระแทก เพื่อตรวจสอบความเสถียรของ PACK ในสภาพแวดล้อมที่รุนแรง
6. การตรวจสอบอายุและความจุ (การทดสอบเสริม)
แตกต่างจากการทดสอบอายุเบื้องต้นในลิงก์ "การทดสอบและการตรวจสอบคุณภาพ" ขั้นตอนนี้เน้นไปที่การตรวจสอบความเสถียรในระยะยาว-:
การบ่มระยะยาว-: วาง PACK ที่ผ่านการรับรองในสภาพแวดล้อมมาตรฐาน (25±2 องศา ) เป็นเวลา 30-90 วันของการยืนหรืออายุตามรอบ (50-100 รอบ) และตรวจหาพารามิเตอร์ เช่น ความจุ ความต้านทานภายใน และอัตราการคายประจุเองเป็นประจำ เพื่อประเมินการจัดเก็บในระยะยาวและอายุการใช้งานวงจรของผลิตภัณฑ์
การตรวจสอบความสม่ำเสมอของความจุอีกครั้ง: หลังจากหมดอายุ ให้-ทดสอบความจุของแต่ละ PACK อีกครั้งเพื่อให้แน่ใจว่าความจุที่แตกต่างกันระหว่างชุดผลิตภัณฑ์ต่างๆ อยู่ภายใน 3% เพื่อหลีกเลี่ยงความแตกต่างด้านประสิทธิภาพอย่างมากในการใช้งานครั้งต่อไป
7. การบรรจุและจัดส่งขั้นสุดท้าย
หลังจากผ่านการทดสอบทั้งหมดแล้ว ชุดแบตเตอรี่จะเข้าสู่ขั้นตอนการเตรียมการด้านลอจิสติกส์ขั้นสุดท้าย:
การติดฉลาก: ติดป้ายชื่อผลิตภัณฑ์บนตัวเครื่อง รวมถึงข้อมูล เช่น แรงดันไฟฟ้าที่กำหนด ความจุที่กำหนด หมายเลข UN (สำหรับการขนส่งสินค้าอันตราย) วันที่ผลิต และหมายเลขชุดงาน
บรรจุภัณฑ์ป้องกัน: ใช้กล่อง พาเลท หรือกล่องดูดซับแรงกระแทก-สำหรับบรรจุภัณฑ์ เติมวัสดุบัฟเฟอร์ (เช่น ฟิล์มฟองอากาศ กระดาษลูกฟูก) ระหว่าง PACK เพื่อป้องกันความเสียหายจากการชนกันระหว่างการขนส่ง สำหรับสินค้าส่งออก บรรจุภัณฑ์ต้องเป็นไปตามข้อกำหนดของสมาคมขนส่งทางอากาศระหว่างประเทศ (IATA) หรือรหัสสินค้าอันตรายทางทะเลระหว่างประเทศ (IMDG Code)
การบันทึกบาร์โค้ด: ติดบาร์โค้ดหรือโค้ด QR ที่ไม่ซ้ำกันลงในแต่ละ PACK ซึ่งเชื่อมโยงกับข้อมูลการผลิต (เช่น แบทช์เซลล์ ผลการทดสอบ บันทึกอายุ) ในระบบ MES เพื่อให้ทราบถึง-ความสามารถในการตรวจสอบย้อนกลับตลอดอายุการใช้งานเต็มรูปแบบ
การจัดเก็บและจัดส่ง: เก็บผลิตภัณฑ์ที่มีคุณสมบัติเหมาะสมไว้ในคลังสินค้าที่แห้ง มีการระบายอากาศ และควบคุมอุณหภูมิ- (0-40 องศา ความชื้นสัมพัทธ์น้อยกว่าหรือเท่ากับ 65%) จัดเตรียมการขนส่งตามความต้องการของลูกค้า และจัดเตรียมเอกสาร เช่น ใบรับรองการขนส่งสินค้าอันตราย (ถ้ามี) และรายงานผลการทดสอบ เพื่อให้มั่นใจว่าพิธีการทางศุลกากรและการส่งมอบเป็นไปอย่างราบรื่น